NX CAM 2606: обзор возможностей
Новые функциональные возможности NX CAM 2626
Дата релиза: июнь 2026 года
NX CAM позволяет повысить производительность, свести к минимуму ошибки и обеспечить высокую точность на всех этапах обработки. В новой версии Siemens NX 2606 улучшены инструменты создания массивов технологических процессов с оптимизацией смены инструмента и фонового расчёта траекторий, позволяющего одновременно выполнять другие задачи. Автоматизировано позиционирование приспособлений, что упрощает подготовку установов. Добавлены отдельные типы фрез для снятия прямых и обратных фасок, расширены возможности удаления заусенцев на плоских деталях за счёт поддержки новых инструментов. Улучшено торцевое фрезерование зигзагообразными проходами с обработкой нескольких граней в одной операции. Кроме того, в NX CAM теперь встроены стратегии адаптивной черновой токарной обработки труднообрабатываемых материалов. В совокупности эти изменения ускоряют подготовку управляющих программ, сокращают время обработки и повышают стойкость инструмента.
Развитие функциональных возможностей NX 2512
В NX 2606 расширены функциональные возможности ряда инструментов, впервые представленных в NX 2512.
Инструмент Background Generate (фоновый расчёт траекторий) переносит вычисления в отдельный процесс NX. Благодаря этому технолог-программист может продолжать работу в основном сеансе, не дожидаясь завершения расчёта.
Индикаторы в реальном времени показывают ход расчёта и операции, ожидающие в очереди. Система учитывает зависимости между операциями и защищает родительские операции от непреднамеренных изменений во время расчёта. Запустить и остановить процесс можно через контекстное меню.
Это избавляет технолога-программиста от ожидания расчёта траекторий — одной из распространённых причин замедления работы при подготовке сложных проектов обработки. Если деталь требует десятков операций, расчёт траектории каждой из них может занимать несколько минут. Background Generate позволяет поставить несколько операций в очередь и продолжать редактирование геометрии, настройку параметров или подготовку следующей детали, пока система параллельно выполняет расчёт.
Чем сложнее деталь, тем заметнее экономия времени. Наибольший выигрыш получают предприятия, где разрабатывают программы для авиационно-космических деталей с несколькими установами или для формообразующей оснастки, требующей сотен операций. В таких случаях фоновый расчёт нередко позволяет высвободить несколько часов работы технолога-программиста в неделю.
Инструмент Fixture Automation автоматически позиционирует приспособления относительно заготовок с помощью интеллектуальных алгоритмов, избавляя от необходимости размещать их вручную.
При изменении положения детали в приспособлении результат сразу отображается на экране. Упрощены диалоговые окна добавления приспособлений в библиотеку и их размещения в установах, поэтому работать с оснасткой стало быстрее и удобнее. Система поддерживает различные типы приспособлений: тиски, прижимы, многогранные установочные стойки и специальную оснастку. Для всех этих типов используется единый интерфейс.
В результате подготовка установов занимает значительно меньше времени, а технолог-программист может сосредоточиться на разработке обработки, освободившись от повторяющихся действий по размещению оснастки. Экономия особенно заметна при обработке деталей за несколько установов, когда между операциями приходится менять положение приспособлений. Библиотека оснастки также помогает стандартизировать работу на предприятии: однажды созданное и проверенное приспособление становится доступным для повторного использования другими технологами-программистами.
Фрезы для снятия прямых и обратных фасок
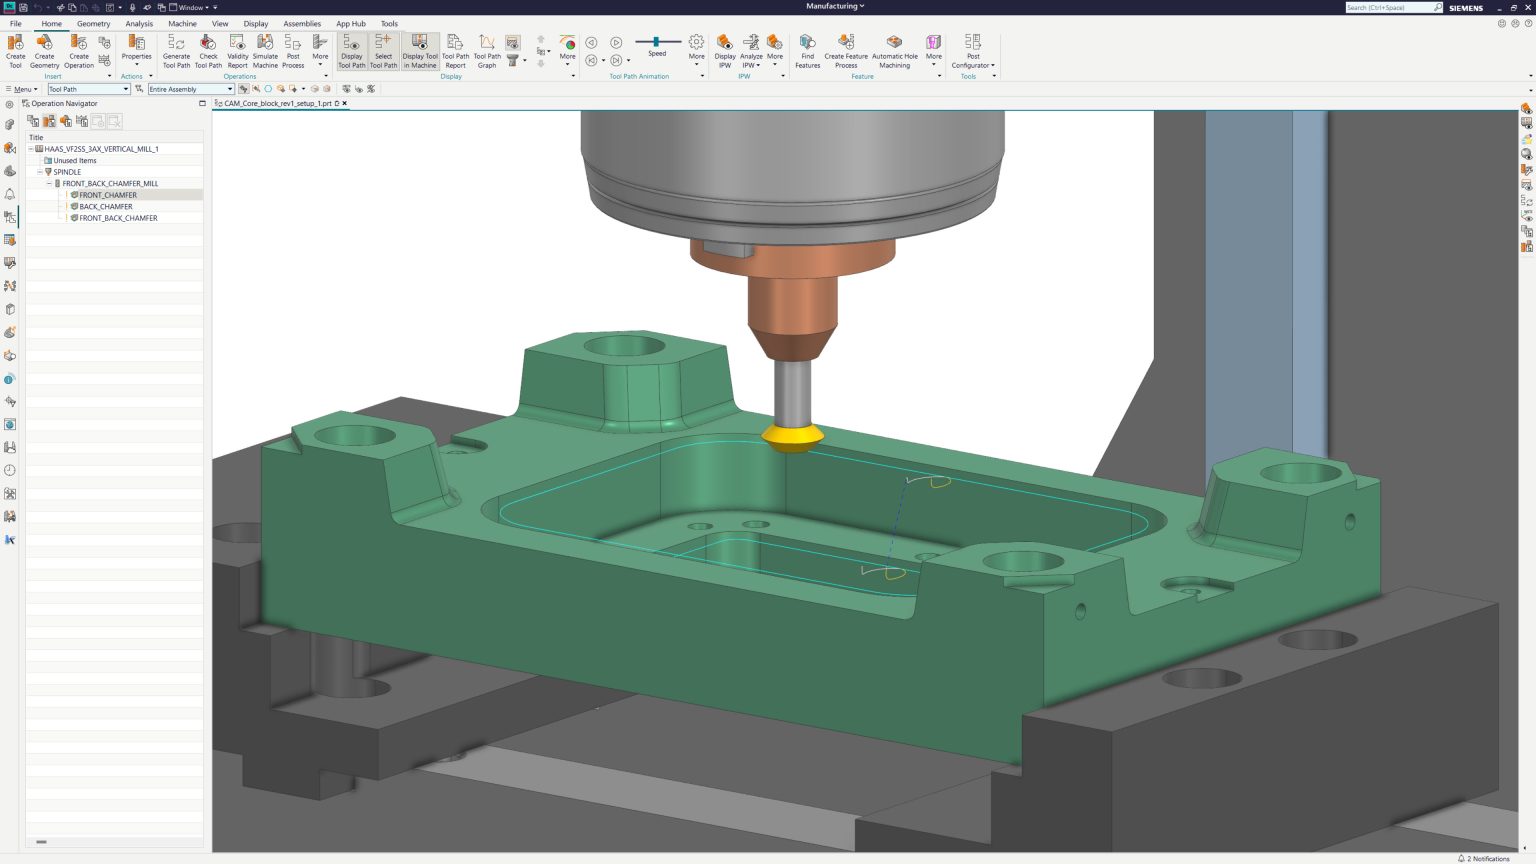
В Cloud Connect Tool Manager добавлен отдельный тип инструмента для фрез, снимающих прямые и обратные фаски. В специальном интерфейсе предусмотрены поля для задания углов прямой и обратной фасок, диаметра режущей части и общей длины инструмента. Наименования автоматически формируются по правилам ISO. Это обеспечивает единообразие записей в библиотеке и упрощает взаимодействие с поставщиками инструмента и производственным персоналом на разных площадках предприятия.
Специальные геометрические параметры фасочных фрез, недоступные в универсальном типе инструмента, позволяют точнее описать инструмент и повысить достоверность симуляции. Благодаря этому проверка столкновений и съёма материала становятся надёжнее, а риск передачи ошибок в производство снижается.
Для предприятий, регулярно выполняющих обработку фасок, это упрощает процедуру, которая раньше требовала много ручных действий и могла приводить к ошибкам. При создании фасочной фрезы технолог-программист тратит меньше времени на описание инструмента и снижает вероятность несоответствия его геометрии. При этом запись в библиотеке оформляется единообразно и может использоваться в разных подразделениях предприятия.
Расширенные возможности удаления заусенцев на плоских деталях
В NX 2606 операция Planar Deburring поддерживает фрезы для снятия прямых и обратных фасок, фрезы типа «ласточкин хвост» и сферические фрезы. Расширенный набор позволяет подобрать геометрию инструмента под конкретную обрабатываемую кромку.
Теперь в одной операции можно удалить заусенцы с верхней, нижней или сразу с обеих сторон плоской детали. Создавать отдельную операцию для каждой стороны больше не требуется.
В настройках траектории появился параметр перекрытия для замкнутых контуров, который позволяет полностью обработать кромку без пропусков в месте замыкания прохода. Управление высотой подвода и отвода снижает риск появления следов инструмента и повреждения детали. Новый линейный тип подвода обеспечивает более плавное и предсказуемое приближение к заготовке по сравнению с вариантом по умолчанию.
Эти изменения позволяют повысить качество кромок, сократить число операций и время подготовки программы. Особенно заметен результат на деталях, для полного удаления заусенцев с которых раньше требовались дополнительные установы или нестандартные приёмы программирования.
Усовершенствованное торцевое фрезерование зигзагообразными проходами
В NX 2606 для операции Face Mill Zig Zag добавлен выбор нескольких граней, если заготовка задана по толщине. Теперь несколько граней можно обработать в одной операции. Порядок обработки задаёт пользователь или оптимизирует система, сокращая перемещения без резания.
Новые настройки перемещений через разрывы поверхности и углов проходов позволяют точнее управлять работой инструмента на деталях с отверстиями, карманами и другими прерывистыми участками. При торцевом фрезеровании таких деталей можно определить поведение инструмента на границе каждого участка: выполнить подъём, перейти через разрыв или сохранить контакт с обрабатываемой поверхностью. Эти настройки непосредственно влияют на качество поверхности и стойкость инструмента.
В результате требуется меньше операций и ручных действий по определению их последовательности, а управление перемещениями инструмента на сложной геометрии становится точнее. Всё это сокращает время обработки на станке. Если раньше для каждой грани детали приходилось создавать отдельную операцию, теперь их объединение позволяет существенно ускорить программирование и уменьшить перемещения без резания.
Встроенная адаптивная черновая токарная обработка Rough Turn Adaptive
Операция Rough Turn Adaptive реализует непосредственно в NX CAM адаптивную черновую токарную обработку труднообрабатываемых никелевых сплавов, таких как Hastelloy и Inconel. Ранее для этого требовались сторонние решения. Адаптивная стратегия поддерживает постоянную толщину срезаемого слоя на протяжении прохода, что особенно важно при обработке таких сплавов дорогостоящими керамическими пластинами.
Стабильная нагрузка при резании способствует равномерному износу керамических пластин и предотвращает локальные перегрузки. Это повышает стойкость инструмента и снижает затраты на замену пластин. Плавные подвод и отвод уменьшают ударные нагрузки, способные вызвать сколы или трещины в хрупкой керамике. Проходы дообработки углов обеспечивают равномерный съём материала и помогают избежать неравномерного износа.
В результате повышается производительность съёма материала и стойкость инструмента, а силы резания остаются под контролем на протяжении всей операции. Это особенно актуально для авиационно-космической отрасли, энергетики и производства медицинских изделий, где токарная обработка труднообрабатываемых материалов — обычная задача. Затраты на керамические пластины в пересчёте на одну режущую кромку могут достигать сотен долларов. Поэтому даже увеличение стойкости на 20–30 % даёт значительную экономию при изготовлении партии деталей.
Поскольку эта технология встроена в NX CAM, она объединена с симуляцией, постпроцессированием и настройкой станка в единый рабочий процесс. Предприятия, ранее использовавшие сторонние решения для адаптивного точения, могут выполнять все эти задачи в одной системе. Это улучшает согласованность данных и позволяет прослеживать их от разработки управляющей программы до передачи в производство.
Приглашаем специалистов пройти обучение по работе в программном комплексе Siemens NX CAM. Выбрать программу обучения>>


Программы обучения
Платформа и сервисы